硬質合金材質
高端刀具領導者
春保森拉天時長期專精於碳化鎢圓棒製造,經由持續的研發、並與歐洲森拉天時完整的技術融合,提供高品質、穩定、專用的鎢鋼材質,可對應市場上複雜而多變的加工需求。舉凡:航天、汽車、醫療、電子、模具等高端行業,無不看到春保森拉天時努力的身影。
成立於2011年的天津刀具學院,結合歐亞技術成為專業的知識平台,提供內部完整的人才培訓,成為刀具解決方案的專家,協助客戶專用材質開發、刀具障礙排除。藉此專業平台的成立,匯集了刀具產業資源,讓春保森拉天時在專精於硬質合金材料開發外,更能提供硬質合金刀具市場中垂直整合的產業知識服務。
產品細節
硬質合金成份與特性
| 材質名稱 | ISO 編碼 | 鈷(±0.5%) | 比 重(g/cm3) | 硬 度 | 抗折力(MPa) | ||||
| HRA | HV30 | kgf/mm2 | Mpa | ||||||
| 超細微粒 | |||||||||
| K180 | K05-K10 | 9.0 | 14.34 | 93.8 | 1,960 | 360 | 3,600 | ||
| UF25 | K10 - K20 | 12.0 | 14.10 | 92.4 | 1,680 | 400 | 4,000 | ||
| WF25 | K10-K20 | 11.5 | 14.15 | 92.2 | 1,650 | 380 | 3,800 | ||
| 超微粒 | |||||||||
| KS09 | K20-K40 | 9.0 | 14.48 | 91.8 | 1,580 | 360 | 3,600 | ||
| WF15 | K20-K40 | 10.0 | 14.35 | 91.8 | 1,580 | 380 | 3,800 | ||
| K200 | K20-K40 | 10.0 | 14.40 | 91.3 | 1510 | 400 | 4,000 | ||
| K300 | K20-K40 | 12.0 | 14.10 | 91.2 | 1500 | 380 | 3,800 | ||
| 細顆粒 | |||||||||
| K100L | K10 | 6.0 | 14.83 | 92.2 | 1,640 | 300 | 3,000 | ||
| KR10 | K10 | 5.8 | 14.80 | 92.2 | 1,640 | 300 | 3,000 | ||
|
超細微粒

K180 :
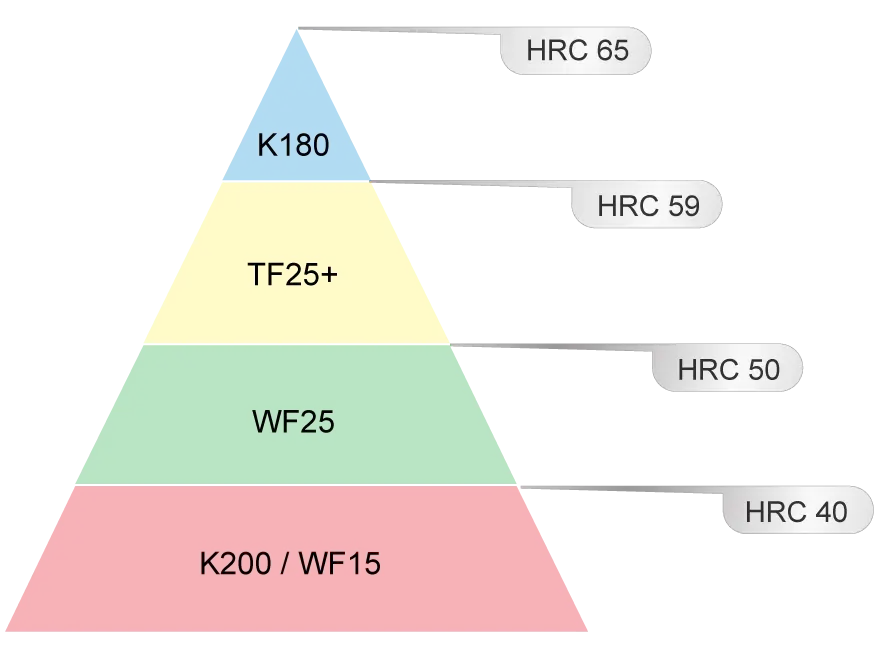
用於高速切削工具,針對熱處理鋼料 >HRC60 有 絕佳效果。 亦可加工鋁合金、 非鐵金屬、 碳纖維 強化塑膠。於穩定的切削環境下,有極佳表現。
UF25 :
用於高速切削工具,適用於熱處理鋼料 (HRC59 以下 ) 及不鏽鋼。精心挑選的超細微晶粒,粒度 分布更集中,優秀的耐磨耗特性,大幅提升刀具 壽命。
WF25 :
適用於熱處理鋼料
|
超微粒
 KS09 :
適用於不鏽鋼、耐熱合金及難切削材料 ( 鈦基、 鎳基合金 ),在小刃徑、加工環境嚴苛、有突震之 切削條件下,顯現絕佳效果
WF15 :
擁有極為平衡的物理特性,適合針對加工合金鋼 或非合金鋼的通用材料。對於材質韌性的升級, 確保加工中刃口不容易發生崩角。
K200 :
搭配了特殊微量元素的超微粒材質,適用於「高 效切削」、「低轉速重切削」等加工方式。在對 應不鏽鋼或耐熱合金 ( 鈦基、鎳基合金 ) 時有絕佳 的表現。
K300 :
針對鈦合金、耐熱合金或者不鏽鋼的高效能加工 所設計的材質,特殊的材質組成,足以使他在惡 劣加工環境下發揮效果。
|
細顆粒
 K100L :
特殊製程下的細顆粒,對於金鋼石塗層有絕佳的 附著力,適合製作金鋼石塗層刀具。用於加工石墨、 複合材料、高硅(矽)鋁合金,有最佳壽命表現。
KR10 :
用於切削非鐵金屬、鑄鐵、塑膠
|
| 硬質合金晶粒度 (μm) | 分 類 |
| 0.2 - 0.5 | 超細微粒 |
| 0.5 - 0.8 | 超微粒 |
| 0.8 - 1.3 | 細顆粒 |
| 1.3 - 2.5 | 中顆粒 |
| 2.5 - 6.0 | 粗顆粒 |
應用範圍
被加工材料硬度對應表
ISO513 對應牌號推薦
| 被加工材 |
K180 | UF25 | WF25 | KS09 | WF15 | K200 | K300 | K100L | KR10 | |
| P | 非合金鋼 | ○ | ○ | ● | ● | ● | ● | |||
| 低 / 中合金鋼 | ● | ○ | ○ | ● | ● | ● | ● | ● | ||
| 高合金鋼 | ● | ● | ○ | ● | ○ | |||||
| 鐵素體不銹鋼 | ● | ● | ● | ○ | ● | ● | ||||
| 馬氏體不銹鋼 | ● | ● | ● | ○ | ● | ● | ||||
| M | 奧氏體不銹鋼 | ● | ● | ● | ○ | ● | ● | |||
| 雙向不銹鋼 | ● | ○ | ● | ○ | ● | ● | ||||
| K | 灰口鑄鐵 | ● | ○ | ○ | ● | ● | ○ | ● | ||
| 球墨鑄鐵 | ● | ○ | ○ | ● | ● | ○ | ● | |||
| 可鍛鑄鐵 | ● | ○ | ○ | ● | ● | ○ | ● | |||
| N | 塑膠 | ● | ○ | ○ | ○ | ○ | ● | ● | ||
| 複合材料 | ● | ● | ||||||||
| 鋁合金 (Si<12%) | ● | ○ | ○ | ○ | ○ | ● | ||||
| 銅基合金 | ● | ○ | ○ | ○ | ○ | |||||
| S | 超級合金 | ● | ● | ● | ○ | ○ | ● | |||
| 鈦合金 | ● | ○ | ● | ○ | ● | ● | ||||
| H | 焠火鋼 | ● | ● | ● | ● | ○ | ○ |
● 最佳 ○適合
※ 對應牌號推薦僅供參考,刀具幾何與塗層都會影響最終效能,選材請以牌號物性表為基準。
※ 對應牌號推薦僅供參考,刀具幾何與塗層都會影響最終效能,選材請以牌號物性表為基準。
資料下載